 DALON
Pulvermetallurgie: So entstehen Sinterbronze-Filter
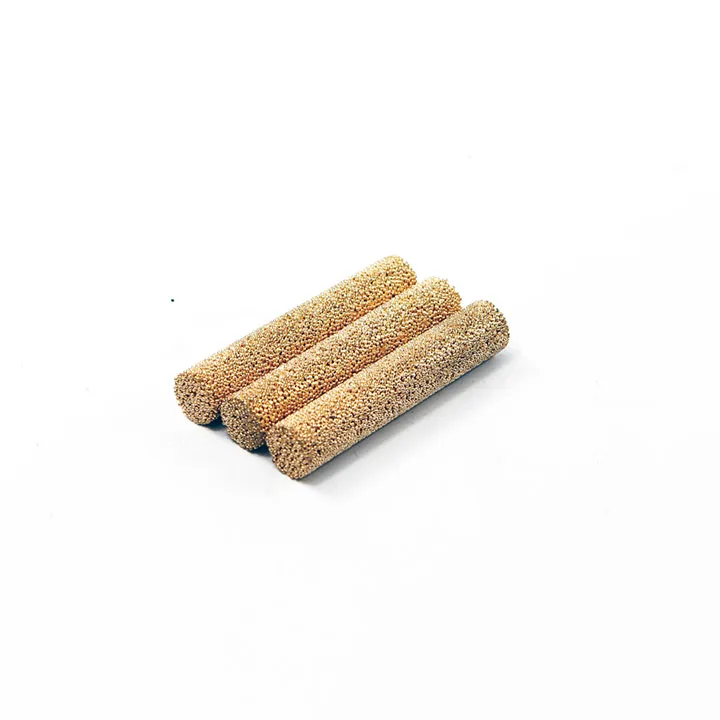
Pulvermetallurgie: So entstehen Sinterbronze-Filter
Ein pulvermetallurgisch hergestellter Bronzefilter entsteht, indem Bronzepulver zu einer beherrschten porösen Struktur geformt und zu einem starren Filterelement gesintert wird. Für Einkaufsverantwortliche, OEM-Einkäufer, Wartungsteams und Konstrukteure ist das Fertigungsverfahren wichtig, weil es Porenweite, Durchfluss, Druckverlust, Reinigbarkeit, Geometrie, Wiederholbarkeit und Gesamtkosten beeinflusst.
Einkäufer konzentrieren sich oft zuerst auf den fertigen Filter: Durchmesser, Wandstärke, Porenangabe, Preis oder Lieferzeit. Diese Details sind wichtig, doch sie hängen vom Fertigungsweg ab. Pulverauswahl, Pressdruck, Werkzeugauslegung, Sinterbedingungen und Prüfung nach der Fertigung beeinflussen, ob der Filter die praktischen Anforderungen der Anwendung erfüllen kann.
Dieser Artikel erklärt, wie Sinterbronze-Filter über die Pulvermetallurgie entstehen, warum jeder Fertigungsschritt die Leistung beeinflusst, was Einkäufer vor der Bestellung bestätigen sollten und wie BRONZE FILTER CARTRIDGE PLATE 102X102X3 35MICRON als flache Bronzefilterplatte für verträgliche Fluid-, schmierungsbezogene und OEM-Ausrüstungsanwendungen zu diesem Thema passt.
Was Pulvermetallurgie für Bronzefilter bedeutet
Die Pulvermetallurgie ist ein Fertigungsverfahren, das Metallpulver verwendet, statt von einem massiven Stab, Blech oder Gussstück auszugehen. Für Sinterbronze-Filter wird Bronzepulver ausgewählt, aufbereitet, in ein Werkzeug gefüllt, zu einer Form verpresst und gesintert, sodass die Partikel aneinander binden und im Bauteil verbundene Poren verbleiben.
Diese poröse Struktur ist der Grund, warum Sinterbronze-Filter Luft, Gas oder eine verträgliche Flüssigkeit durchlassen und zugleich Partikel zurückhalten können. Anders als ein gebohrtes oder spanend gefertigtes Loch ist der Strömungsweg ein Netzwerk aus vielen kleinen verbundenen Poren. Dieses Netzwerk verleiht dem Bauteil sein Filtrations-, Entlüftungs-, Diffusions- oder Durchflusskontrollverhalten.
Die Pulvermetallurgie ist für Bronzefilter nützlich, weil sie Folgendes ermöglichen kann:
- beherrschte Porenstruktur
- wiederholbare Bauteilgeometrie
- kompakte kundenspezifische Formen
- starre, selbsttragende poröse Metallbauteile
- Scheiben-, Platten-, Patronen-, Becher-, Kappen-, Rohr-, Kegel- und Buchsenformen
- OEM-Serienfertigung nach der Spezifikationsfreigabe
Das Verfahren erfordert dennoch eine Anwendungsprüfung. Eine beherrschte poröse Struktur macht den Filter nicht automatisch für jedes Medium, jede Druckbedingung, jede Temperatur oder jedes Reinigungsverfahren geeignet.
Schritt 1: Pulverauswahl und Ziel-Porenweite
Die erste Fertigungsentscheidung betrifft das Bronzepulver selbst. Partikelgröße, -form, -verteilung und Werkstoffzustand des Pulvers beeinflussen, wie sich die Partikel anordnen und wie das endgültige Porennetz nach dem Sintern entsteht.
Für Einkäufer ist dieser Schritt wichtig, weil die Porenweite nicht nur ein Etikett auf einem Angebot ist. Sie ist mit dem Pulver und dem Prozessweg verbunden. Eine feinere Pulververteilung kann feinere Porenstrukturen stützen, eine gröbere Verteilung offenere Strömungswege. Die richtige Auswahl hängt von Filtrationsziel, Druckverlustgrenze, Art der Verunreinigung und gefordertem Durchfluss ab.
Einkäufer sollten nicht annehmen, die feinste verfügbare Porenangabe sei die beste Wahl. Eine feine Porenstruktur kann den Partikelrückhalt verbessern, kann aber den Druckverlust erhöhen und schneller zusetzen. Eine offenere Struktur kann einen höheren Durchfluss ermöglichen, bietet aber möglicherweise nicht genügend Schutz für das nachgelagerte Bauteil.
Schritt 2: Werkzeug- und Formauslegung
Das Werkzeug definiert die Geometrie des Bauteils vor dem Sintern. Bei einfachen Scheiben oder Platten kann das Werkzeug verhältnismäßig einfach sein. Bei kundenspezifischen Patronen, Stufenfiltern, Kappen, Bechern, Kegeln, Buchsen oder integrierten Formen wird das Werkzeug wichtiger.
Die Geometrie beeinflusst Fertigungskosten und Filterleistung. Eine Filterplatte kann beispielsweise eine breite flache Fläche für den Durchfluss bieten. Eine kompakte Patrone kann in ein Gehäuse passen. Eine Kappenform kann einen Anschluss schützen. Ein Rohr kann Durchfluss über eine zylindrische Fläche bieten. Die richtige Geometrie hängt von Montage- und Wartungsanforderungen ab.
Wichtige Geometriefragen sind:
- Welche Außenmaße sind erforderlich?
- Wie viel aktive poröse Fläche wird benötigt?
- Wird der Filter eingepresst, geklemmt, eingelegt, verschraubt oder eingesetzt?
- Blockiert das Gehäuse poröse Fläche?
- Benötigt das Bauteil einen Flansch, Absatz, eine Vertiefung oder Rahmenabstützung?
- Lässt sich der Filter zur Reinigung oder zum Austausch entnehmen?
Das Werkzeug ist nicht nur ein Fertigungskostenfaktor. Es ist Teil davon, wie der Filter für die OEM-Beschaffung wiederholbar gefertigt wird.
Schritt 3: Pulverfüllung und Pressen
Nach der Werkzeugvorbereitung wird Bronzepulver in die Kavität gefüllt und zu einem Grünling verpresst. Der Grünling hat die vorgesehene Grundform, ist aber noch nicht vollständig gesintert. Das Pressen beeinflusst Dichte, Porenstruktur, Maßkontrolle und mechanische Integrität.
Wird das Pressen nicht korrekt beherrscht, kann der Filter ungleichmäßige Dichte, schwankenden Durchfluss, schwache Bereiche oder Maßabweichungen haben. Bei porösen Filtern besteht das Ziel nicht darin, alle Hohlräume zu beseitigen. Das Ziel ist eine stabile Struktur mit verbundenen Poren, die zur vorgesehenen Durchfluss- und Filtrationsfunktion passen.
Deshalb unterscheidet sich die Filterfertigung von der Herstellung eines massiven Metallteils. Bei einem Filter ist Porosität kein Fehler. Sie ist die funktionale Struktur. Die Herausforderung besteht darin, sie gleichbleibend zu beherrschen.
Schritt 4: Sintern der Bronzestruktur
Beim Sintern wird das verpresste Bronzepulver unter kontrollierten Bedingungen erhitzt, sodass die Partikel aneinander binden, ohne vollständig zu einem massiven Block zu schmelzen. Dieser Schritt verleiht dem Filter seine starre poröse Metallstruktur.
Das Sintern beeinflusst:
- die Partikelbindefestigkeit
- die Porenkonnektivität
- das Durchflussverhalten
- die Maßhaltigkeit
- die mechanische Festigkeit bei der Handhabung
- Reinigbarkeit und Haltbarkeit im Betrieb
Für Einkäufer ist der entscheidende Punkt, dass die Sinterqualität die Leistungskonstanz beeinflusst. Ein äußerlich ähnlicher Filter kann sich anders verhalten, wenn Porenkonnektivität, Dichte oder Bindung uneinheitlich sind. Deshalb ist eine wiederholbare Fertigungsbeherrschung für OEM-Bestellungen wichtig.
Schritt 5: Nachbearbeitung und Fertigstellung
Nach dem Sintern können manche Bronzefilter Nachbearbeitungsschritte erfordern. Die genauen Schritte hängen von der Produktkonstruktion ab. Eine einfache Platte kann eine maßliche Endbearbeitung oder Reinigung benötigen. Ein komplexeres Bauteil kann Kalibrieren, spanende Bearbeitung, Randbehandlung, Montage oder Prüfung erfordern.
Nachbearbeitung kann Kosten und Passung beeinflussen. Ein Filter, der gegen ein flaches Gehäuse abdichten muss, benötigt möglicherweise eine sorgfältigere Maßkontrolle als ein loser Schutzeinsatz. Eine Patrone in einer engen Kavität kann eine engere Kontrolle von Außendurchmesser oder Länge erfordern. Ein Filter mit Stützrahmen kann eine Montagebestätigung benötigen.
Einkäufer sollten klären, welche Maße funktionsspezifisch sind, statt unnötige Präzision auf jedes Merkmal anzuwenden. Eine überzogene Toleranzspezifikation kann die Kosten erhöhen, während eine zu schwache Spezifikation funktionaler Maße Passungs- oder Bypassprobleme erzeugen kann.
Schritt 6: Prüfung und Leistungsbestätigung
Die Prüfung verbindet Fertigung und reale Anwendungsleistung. Je nach Projekt kann sie Maßprüfungen, Sichtprüfung, Durchflussprüfungen, porenbezogene Bewertungen oder andere vereinbarte Bestätigungsverfahren umfassen.
Für viele industrielle Einkäufer sind nützliche Prüffragen:
- Sind die kontrollierten Maße bestätigt?
- Sind Porenangabe oder Porenbereich durch den Prozess des Lieferanten bestätigt?
- Ist das Bauteil sichtbar frei von Rissen, losen Rändern oder blockierten Bereichen?
- Sind Luft- oder Flüssigkeitsdurchfluss für die Anwendung geeignet?
- Ist der Druckverlust im sauberen Zustand akzeptabel?
- Passt das Bauteil ohne Bypass-Risiko ins Gehäuse?
Nicht jedes Projekt benötigt dasselbe Prüfniveau. Ein einfacher Belüftungseinsatz und eine flache OEM-Filterplatte können unterschiedliche Bestätigungspläne erfordern. Das Prüfniveau sollte zum Anwendungsrisiko passen.
Wie die Fertigung Druckverlust und Reinigbarkeit beeinflusst
Druckverlust und Reinigbarkeit sind nicht nur Anwendungsthemen. Sie werden auch von poröser Struktur, Geometrie und Fertigungskonstanz des Filters beeinflusst.
Der Druckverlust wird beeinflusst von:
- Porenweite oder Porenbereich
- Porenkonnektivität
- Bauteilwandstärke
- aktiver poröser Fläche
- Durchflussrichtung
- Beladung mit Verunreinigungen
Die Reinigbarkeit wird beeinflusst von:
- Art der Verunreinigung
- Porenstruktur
- Filterwandstärke
- Zugang zu beiden Seiten des Filters
- Verträglichkeit des Reinigungsverfahrens
- ob der Durchfluss auf ein akzeptables Niveau zurückgeführt werden kann
Sinterbronze-Filter können in geeigneten Anwendungen reinigbar sein, doch die Reinigung sollte nicht überzogen dargestellt werden. Ist die Verunreinigung klebrig, eingebettet oder chemisch reaktiv, kann ein Austausch praktikabler sein als wiederholte Reinigung.
Wie Werkzeugkosten und Nachbestellungen die Gesamtkosten beeinflussen
Die Fertigung von Pulvermetallurgie-Bronzefiltern ist eng mit Werkzeug und Serienfertigung verbunden. Standardprodukte können bereits etabliertes Werkzeug und erprobte Prozesswege haben. Kundenspezifische Produkte können neues Werkzeug, Muster und eine Freigabe erfordern, bevor Nachbestellungen beginnen.
Für Standard- und kundenspezifische Filterprojekte gelten bei DALON folgende Regelungen:
- Standardfilterprodukte haben in der Regel keine feste spezifische Mindestbestellmenge.
- Kundenspezifische Filterprodukte können für die erste Bestellung eine einmalige Werkzeugkostenpauschale erfordern.
- Nachbestellungen derselben Spezifikation erfordern keine erneute Werkzeugkostenpauschale.
- Spätere Kosten für Formenwartung, Reparatur und Erneuerung trägt DALON.
- Die Lieferzeit für die erste kundenspezifische Bestellung einschließlich Muster beträgt üblicherweise etwa 45 Tage.
- Nachbestellungen erfolgen in der Regel innerhalb von 35 Tagen, vorbehaltlich der tatsächlichen Projektbestätigung.
Diese Regelung ist relevant, weil die erste kundenspezifische Bestellung Zeichnungsprüfung, Werkzeug, Musterfertigung und Bestätigung umfassen kann. Ist dieselbe Spezifikation einmal freigegeben, erfordern Nachbestellungen keine erneute Werkzeugkostenpauschale. Spätere Kosten für Formenwartung, Reparatur und Erneuerung trägt DALON, was Einkäufern hilft, die Serienfertigung mit vorhersagbareren Kosten zu planen.
Für OEM-Einkäufer ist die praktische Frage, ob das Bauteil zu einem Serienteil wird. Ist der Filter eine reguläre Komponente in einer Maschine oder Baugruppe, sollten die Werkzeugkosten über die erwarteten Nachbestellungen bewertet werden und nicht nur in der Musterphase.
Wie BRONZE FILTER CARTRIDGE PLATE 102X102X3 35MICRON zu diesem Thema passt
BRONZE FILTER CARTRIDGE PLATE 102X102X3 35MICRON ist relevant, weil er zeigt, wie die Pulvermetallurgie eine flache, quadratische poröse Bronzefilterplatte mit kontrollierten Maßen und definierter Porenangabe herstellen kann. Das Produkt hat ein quadratisches Format von 102 mm × 102 mm, 3 mm Wandstärke, porösen Bronzewerkstoff und eine Porenangabe von 35 µm.
Die flache Plattengeometrie ist wichtig. Ein plattenförmiger Filter kann in einer niedrigen Bauform eine breite aktive Fläche bieten, was in verträglichen Fluid-, schmierungsbezogenen oder Geräteschutzbaugruppen nützlich sein kann, in denen ein flach sitzender Filter erforderlich ist. Je nach Gehäusekonstruktion kann die Plattengeometrie Montagekonstanz, verfügbare Durchflussfläche, Reinigungszugang oder Stabilität bei Nachbestellungen verbessern, verglichen mit einem kleinen losen Einsatz.
Die Porenangabe von 35 µm deutet auf eine feinere Porenstruktur hin als offenere Bronzefilterqualitäten. Das kann nützlich sein, wenn Partikelrückhalt zählt; Einkäufer sollten jedoch Druckverlust, Verunreinigungsbeladung, Reinigungszugang und Austauschplanung prüfen. Eine feinere Platte kann besser schützen als ein grobes Element, bei starker Verunreinigung aber eine sorgfältigere Wartungsplanung erfordern.
Für OEM-Projekte veranschaulicht dieses Produkt zudem, warum Zeichnungen und Werkzeug zählen. Eine große flache Platte muss ins Gehäuse passen, korrekt abdichten, genügend poröse Fläche freilegen und über Nachbestellungen hinweg gleichbleibend sein. Die endgültige Eignung sollte gegen Medium, Druckverlusttoleranz, Art der Verunreinigung, Reinigungsverfahren und Gehäusekonstruktion bestätigt werden.
Checkliste für Pulvermetallurgie-Bronzefilter
Anwendungsanforderungen
- Welches Medium strömt durch den Filter?
- Welche Verunreinigung muss kontrolliert werden?
- Welcher Durchfluss und welcher Druckverlust sind akzeptabel?
- Wird der Filter gereinigt, ausgetauscht oder beides?
Konstruktionsanforderungen
- Welche Form ist erforderlich: Platte, Scheibe, Kappe, Rohr, Becher, Kegel, Buchse oder Patrone?
- Welche Maße sind funktionsspezifisch?
- Wie viel aktive poröse Fläche wird benötigt?
- Erzeugt das Gehäuse Bypass oder blockiert es den Durchfluss?
Fertigungsanforderungen
- Handelt es sich um ein Standardprodukt oder eine kundenspezifische Konstruktion?
- Ist Werkzeug erforderlich?
- Werden Muster vor der Produktionsfreigabe benötigt?
- Welche Prüfung sollte vor Nachbestellungen vereinbart werden?
Kaufmännische Anforderungen
- Wie hoch ist der erwartete Bedarf an Nachbestellungen?
- Welche Lieferzeit ist für die erste Bestellung erforderlich?
- Welche Lieferzeit ist für Nachbestellungen erforderlich?
- Würde ein anderer Werkstoff die Gesamtkosten oder das Anwendungsrisiko senken?
Häufige Fehler beim Kauf von Pulvermetallurgie-Bronzefiltern
Fehler 1: Die Porenangabe als vollständige Spezifikation behandeln
Die Porenangabe zählt, doch die Filterleistung hängt auch von Wandstärke, Fläche, Geometrie, Medium, Verunreinigung und Druckverlust ab.
Fehler 2: Werkzeug und Nachbestellungen ignorieren
Bei kundenspezifischen Teilen sollten die Werkzeugkosten der ersten Bestellung und der Zeitplan für Muster getrennt von den Produktionskosten der Nachbestellungen betrachtet werden. Ein kundenspezifischer Filter kann bei wiederholter Nutzung wirtschaftlicher werden.
Fehler 3: Die Gehäusepassung übersehen
Ein Filter kann gut gefertigt sein und in der Anwendung dennoch versagen, wenn das Gehäuse poröse Fläche blockiert, Bypass zulässt oder eine schlechte Abdichtung erzeugt.
Fehler 4: Annehmen, Reinigung sei einfach
Der Reinigungswert hängt von Verunreinigung, Porenstruktur, Reinigungsverfahren und Zugang ab. Einkäufer sollten bestätigen, ob die Reinigung akzeptablen Durchfluss wiederherstellt.
Fehler 5: Pauschale Werkstoffaussagen verwenden
Die Verträglichkeit von Bronze sollte für das tatsächliche Medium, die Reinigungschemie, Feuchte, Temperatur und Betriebsumgebung geprüft werden.
Häufig gestellte Fragen
Was ist ein Pulvermetallurgie-Bronzefilter?
Es ist ein poröser Bronzefilter, der durch Verpressen von Bronzepulver zu einer Form und anschließendes Sintern hergestellt wird, sodass die Partikel binden und verbundene Poren für Luft, Gas oder verträgliche Flüssigkeit verbleiben.
Warum wird Pulvermetallurgie für Bronzefilter verwendet?
Die Pulvermetallurgie ermöglicht beherrschte Porosität, wiederholbare Geometrie und kompakte Filterformen, die durch gewöhnliche spanende Bearbeitung aus massivem Metall schwer zu erzeugen wären.
Steuert die Pulvermetallurgie die Porenweite?
Sie hilft, die Porenstruktur über Pulverauswahl, Pressen, Sintern und Prozessbeherrschung zu steuern. Die endgültige Leistung sollte dennoch gegen die Durchfluss-, Druckverlust- und Verunreinigungsanforderungen der Anwendung bestätigt werden.
Lassen sich Sinterbronze-Filter reinigen?
In geeigneten Anwendungen können sie gereinigt werden, doch das Ergebnis hängt von Verunreinigung, Porenstruktur, Filtergeometrie und Reinigungsverfahren ab. Einkäufer sollten bewerten, ob die Reinigung akzeptablen Durchfluss wiederherstellt.
Gibt es eine feste Mindestbestellmenge für Standard-Sinterbronze-Filter?
Standardfilterprodukte haben in der Regel keine feste spezifische Mindestbestellmenge. Die tatsächlichen Bestelldetails sollten dennoch nach Produktverfügbarkeit, Spezifikation und Projektanforderung bestätigt werden.
Erfordern kundenspezifische Pulvermetallurgie-Bronzefilter Werkzeug?
Kundenspezifische Filterprodukte können für die erste Bestellung eine einmalige Werkzeugkostenpauschale erfordern. Nachbestellungen derselben Spezifikation erfordern keine erneute Werkzeugkostenpauschale; spätere Kosten für Formenwartung, Reparatur und Erneuerung trägt DALON.
Wie lange dauert eine erste kundenspezifische Bestellung üblicherweise?
Die Lieferzeit für die erste kundenspezifische Bestellung einschließlich Muster beträgt üblicherweise etwa 45 Tage. Nachbestellungen erfolgen in der Regel innerhalb von 35 Tagen, vorbehaltlich der tatsächlichen Projektbestätigung.
Wann kann Edelstahl wirtschaftlicher als Bronze sein?
Edelstahl kann wirtschaftlicher sein, wenn Korrosionsrisiko, Reinigungschemie, mechanische Beanspruchung oder anspruchsvolle Betriebsbedingungen Bronze für das Projekt weniger geeignet machen.
Wie passt BRONZE FILTER CARTRIDGE PLATE 102X102X3 35MICRON zu diesem Thema?
Es ist eine flache poröse Bronzefilterplatte aus pulvermetallurgischer Fertigung, die zeigt, wie Werkstoff, Porenangabe, Plattengeometrie, Durchflussfläche, Reinigungszugang und Konstanz bei Nachbestellungen in einem realen Produkt zusammenwirken.
Fazit
Ein Pulvermetallurgie-Bronzefilter ist mehr als ein geformtes Stück poröses Metall. Seine Leistung hängt von Pulverauswahl, Werkzeug, Pressen, Sintern, Geometrie, Prüfung und Anwendungspassung ab. Das Verständnis des Fertigungswegs hilft Einkäufern, bessere Entscheidungen zu Porenweite, Druckverlust, Reinigbarkeit, Austauschplanung und OEM-Nachbestellungen zu treffen.
Für industrielle Einkäufer ist es der beste Weg, das Fertigungsverfahren mit den realen Anwendungsanforderungen zu verbinden. Definieren Sie Medium, Verunreinigung, Durchfluss, Druckverlust, Gehäusepassung, Reinigungsverfahren und Nachbestellplan, bevor Sie die Filterspezifikation freigeben.
BRONZE FILTER CARTRIDGE PLATE 102X102X3 35MICRON ist relevant, weil er zeigt, wie eine flache gesinterte Bronzefilterplatte Pulvermetallurgie, poröse Struktur mit 35 µm, breite Oberfläche, niedrige Bauform und OEM-Beschaffungslogik in einem Produkt verbindet.
Angaben zu Abmessungen und Einbaueignung finden Sie auf der zugehörigen Produktseite: